吹塑、挤出及吸塑工艺用阻燃材料,长期面临三大共性技术难题。此类工艺多采用低熔指 PP / PE 树脂,为满足阻燃要求,无卤阻燃剂添加量通常需达到 30% 以上。
高添加量在提供阻燃性能的同时,也显著增加了加工难度。
技术难题一:分散不均致表观缺陷
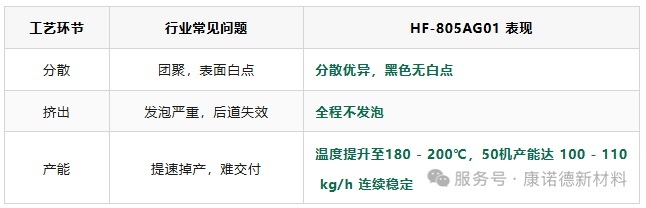
无卤阻燃剂在高粘度树脂体系中分散困难,易团聚形成微观团聚体。其直接表征为制件表面出现白点,尤其影响黑色制品的外观合格率。
技术难题二:共混挤出发泡致后道失效
共混挤出过程中,体系发泡现象严重。发泡缺陷会直接传递至后道吸塑与吹塑工序,造成产品不合格,是该类工艺的关键失效模式。
技术难题三:提速、升温加剧分散与发泡,制约产能
随着机台转速提升,分散不均与发泡问题进一步恶化。产线实际产能难以提升,大批量订单交付面临瓶颈。
针对上述工艺痛点,康诺德推出无卤阻燃剂 HF-805AG01。在同等 ≥30% 添加量条件下,该产品可实现更优的加工表现与阻燃等级。
在 ≥30% 添加量下,HF-805AG01 可稳定达到 2.0mm V0 等级,甚至可满足 5VA 要求。
方案价值一:分散性优异,黑色制品表观无白点
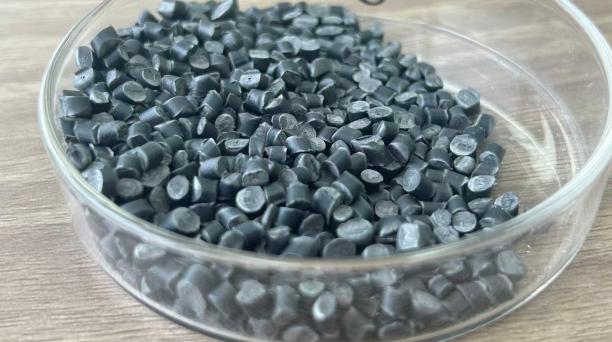
产品具备优异的分散性能,黑色制品表面无可见白点,显著提升外观合格率。
方案价值二:挤出过程无发泡
共混挤出全程无发泡,保障后道吸塑、吹塑工序的工艺稳定性与良率。
方案价值三:宽加工窗口,高产连续稳定
加工温度窗口提升至 180℃ 至 200℃,50机产线产能达 100 至 110 kg/h。
系统可连续稳定运行,支撑大批量订单交付。
康诺德无卤阻燃剂 HF-805AG01为吹塑、吸塑阻燃材料提供更高效率、更优稳定性的加工解决方案。